System MRP - funkcje, korzyści i zastosowanie w przedsiębiorstwie produkcyjnym
System MRP wylicza, co, ile i na kiedy trzeba kupić lub wyprodukować. Na przykładzie zamówienia na 120 szafek warsztatowych pokazujemy, jak liczy, jakie ma funkcje, co daje firmie produkcyjnej i gdzie kończą się jego możliwości.
Handlowiec przyjmuje zamówienie na 120 szafek warsztatowych z terminem za sześć tygodni. Zanim potwierdzi datę, ktoś w firmie musi sprawdzić, czy na magazynie jest blacha, ile zamków trzeba dokupić i kiedy najpóźniej zamówić kółka. W wielu zakładach robi to planista z arkuszem kalkulacyjnym, który zna strukturę wyrobu na pamięć. System MRP robi to samo rachunkiem: rozkłada wyrób na części, porównuje potrzeby ze stanami i podpowiada, co zamówić i na kiedy.
Arkusz wystarcza, dopóki wyrobów jest kilka, a zamówienia nie nachodzą na siebie. Przy kilkuset indeksach i kilkunastu zleceniach naraz pojawiają się braki materiału w połowie serii. A obok nich pełne regały rzeczy, których nikt nie potrzebuje.
Czym jest system MRP i na jakie pytania odpowiada
MRP (Material Requirements Planning) to planowanie potrzeb materiałowych. System MRP odpowiada na pytanie, czego, w jakiej ilości i na kiedy potrzebuje produkcja. Dotyczy to wszystkiego, z czego powstaje wyrób: surowców, kupowanych komponentów i półproduktów robionych we własnym zakładzie. Metoda ma kilkadziesiąt lat. Pierwsze wdrożenia w fabrykach pojawiły się w latach 60., a spopularyzował ją Joseph Orlicky, inżynier IBM, w książce „Material Requirements Planning" z 1975 roku. Zmieniły się od tego czasu komputery i interfejsy. Rachunek pod spodem - niewiele.
Całe MRP opiera się na rozróżnieniu popytu niezależnego i zależnego. Popyt niezależny to zamówienia klientów i prognozy sprzedaży wyrobów gotowych, czyli coś, na co firma nie ma bezpośredniego wpływu. Popyt zależny z niego wynika: jeśli sprzedajemy 120 szafek, a każda ma cztery kółka, to potrzebujemy 480 kółek. Tego nie trzeba prognozować. Wystarczy policzyć.
Dziś MRP rzadko działa jako osobny program. Najczęściej jest modułem systemu ERP, czyli oprogramowania łączącego w jednej bazie sprzedaż, magazyn, zakupy, produkcję i finanse. Nie każdy zakład taki system ma. Według Eurostatu w 2023 roku z ERP korzystało 53,6% przedsiębiorstw przetwórstwa przemysłowego w UE zatrudniających co najmniej 10 osób. Reszta planuje materiały w arkuszach, w starszych programach magazynowych albo w głowie doświadczonego pracownika.
Co musi trafić do systemu, zanim cokolwiek policzy
MRP nie zgaduje. Mnoży i odejmuje. Jeśli w strukturze wyrobu brakuje uszczelki, uszczelki zabraknie na hali, a system nie będzie o tym wiedział. Dlatego przed pierwszym przeliczeniem trzeba mieć w porządku cztery rodzaje danych.
Struktura wyrobu (BOM)
Struktura wyrobu, w skrócie BOM (Bill of Materials), to lista wszystkiego, z czego składa się produkt, ułożona w poziomy. Szafka warsztatowa składa się z korpusu, szuflad, prowadnic, zamka, kółek i farby. Korpus powstaje z blachy, więc blacha leży w strukturze poziom niżej. Dobry BOM zawiera ilości na sztukę, jednostki miary i informację, czy pozycja jest kupowana, czy produkowana u siebie.
To najczęstsze źródło kłopotów. Konstruktor zmienia projekt, a struktura w systemie zostaje stara. Zamiennik od nowego dostawcy trafia na halę, ale nie do kartoteki.
Stany magazynowe, rezerwacje i dostawy w drodze
MRP musi wiedzieć więcej niż to, co leży na półce: ile z tego jest już zarezerwowane pod inne zlecenia i co jest w drodze od dostawców. Jeśli magazyn prowadzi system WMS do zarządzania przyjęciami, lokalizacjami i wydaniami towaru, stany zwykle zgadzają się co do sztuki. Jeśli dokumenty papierowe są przepisywane raz w tygodniu, system liczy na danych sprzed tygodnia.
Pomaga, gdy przyjęcie dostawy i wydanie materiału na produkcję magazynier potwierdza od razu, skanując kod na telefonie albo terminalu. Prosta aplikacja mobilna połączona z systemem magazynowym potrafi skrócić opóźnienie danych z dni do minut.
Główny harmonogram produkcji (MPS)
Główny harmonogram produkcji, czyli MPS (Master Production Schedule), mówi, ile wyrobów gotowych i na kiedy trzeba wyprodukować. Składają się na niego potwierdzone zamówienia i prognoza sprzedaży. Firma produkująca na zamówienie opiera się głównie na zamówieniach, producent na magazyn - na prognozie.
Czasy realizacji i reguły zamawiania
O tych parametrach zapomina się najczęściej. Czas dostawy od każdego dostawcy, czas wykonania półproduktu, minimalna partia, wielkość opakowania, zapas bezpieczeństwa. Bez nich MRP poda poprawną ilość, ale złą datę. Dla hali spóźnione zamówienie niewiele różni się od braku zamówienia.
120 szafek warsztatowych, czyli MRP na jednym zamówieniu
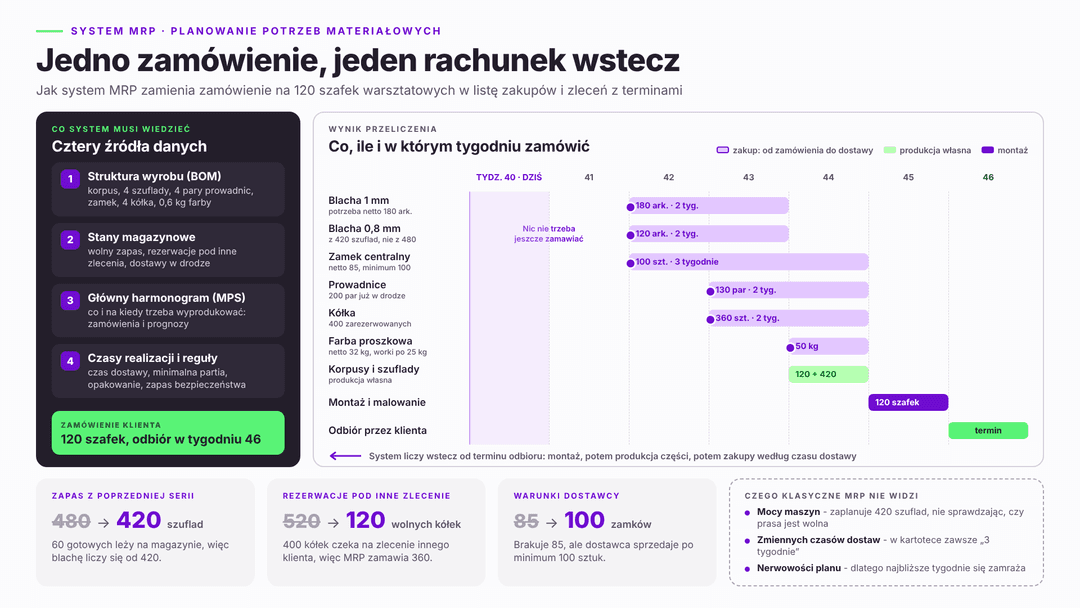
Wróćmy do zamówienia ze wstępu. Jest tydzień 40, klient chce odebrać 120 szafek w tygodniu 46. Montaż i malowanie zajmują tydzień, więc wszystkie części muszą być gotowe na początku tygodnia 45. Od tego punktu system liczy wstecz. Najpierw rozwija strukturę, czyli mnoży BOM przez liczbę sztuk. Każda szafka to jeden korpus, cztery szuflady, cztery pary prowadnic, zamek, cztery kółka i 0,6 kg farby proszkowej. Korpus robi się z dwóch arkuszy blachy 1 mm, szufladę z pół arkusza blachy 0,8 mm.
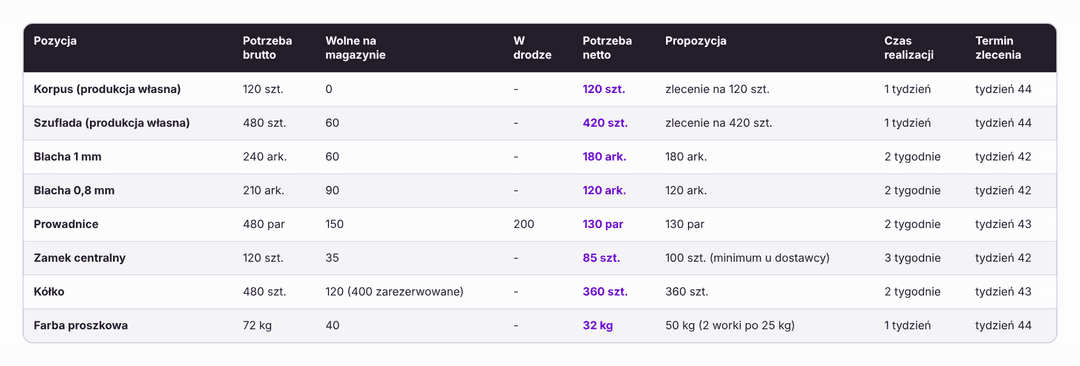
Potem liczy bilans netto: od potrzeby brutto odejmuje wolny zapas i dostawy, które już są w drodze. Zamówić albo wyprodukować trzeba tylko to, co zostanie.
Kilka rzeczy w tej tabeli dzieje się bez udziału człowieka. W arkuszu łatwo je przeoczyć.
Na magazynie leży 60 gotowych szuflad z poprzedniej serii. System zleca więc produkcję 420, a nie 480, i dopiero od tej liczby liczy blachę 0,8 mm. Potrzeba materiału na niższym poziomie wynika z potrzeby netto poziom wyżej. Stąd 210 arkuszy brutto, a nie 240. Kółek fizycznie jest 520, czyli więcej, niż trzeba. Tyle że 400 z nich czeka już na zlecenie dla innego klienta. Ktoś, kto zajrzy na regał, uzna, że kółek wystarczy. MRP zamówi 360. Zamków brakuje 85, ale dostawca sprzedaje je po minimum 100 sztuk. Farba przychodzi w workach po 25 kg. System zaokrągla potrzebę do warunków zakupu i dopiero wtedy tworzy propozycję zamówienia. Najwięcej mówi ostatnia kolumna. Nie wszystko trzeba zamawiać dziś. Blacha i zamki mają najdłuższą drogę, więc idą w tygodniu 42, kółka i prowadnice tydzień później, farba dopiero w tygodniu 44. Pieniądze nie leżą miesiąc na regale w postaci materiału, którego jeszcze nikt nie potrzebuje.
Jedno takie zamówienie da się policzyć ręcznie w godzinę. Dwudziestu zleceń, które dzielą te same komponenty i zmieniają się co kilka dni, już nie.
Funkcje systemu MRP, z których korzysta się na co dzień
Rachunek z tabeli to serce systemu. Wokół niego działa kilka funkcji, od których zależy, czy planiści i zaopatrzeniowcy będą z MRP korzystać, czy wrócą do arkusza.
Propozycje zamówień zakupu i zleceń produkcyjnych
Wynikiem przeliczenia nie jest raport do przeczytania, tylko lista propozycji: zamów 180 arkuszy blachy 1 mm do tygodnia 42, uruchom zlecenie na 420 szuflad w tygodniu 44. Zaopatrzeniowiec zatwierdza je, poprawia albo odrzuca. Zatwierdzona propozycja staje się zamówieniem, które trafia do dostawcy mailem albo przez EDI, czyli elektroniczną wymianę dokumentów między systemami firm.
Komunikaty o wyjątkach
Plan zmienia się codziennie. Klient przesuwa termin, dostawca się spóźnia, ktoś znajduje na magazynie zapomnianą paletę. Po każdym przeliczeniu MRP porównuje nowy plan z tym, co już zamówiono, i podpowiada, co poprawić:
przyspiesz - dostawa przyjdzie później, niż jest potrzebna,
opóźnij - materiał przyjdzie za wcześnie i będzie leżał,
zmniejsz lub anuluj - potrzeba zmalała albo zniknęła,
zamów - pojawiło się zapotrzebowanie bez pokrycia,
zamówienie zaległe - termin dostawy minął, a towaru nie ma.
Dobrze ustawiony system pokazuje planiście kilkanaście takich komunikatów dziennie. Źle ustawiony zasypuje go setkami, które wszyscy szybko uczą się ignorować.
Śledzenie źródła zapotrzebowania
Ta funkcja nazywa się z angielska pegging. Pozwala cofnąć się od dowolnej pozycji do zamówienia klienta, z którego wynika. Zaopatrzeniowiec widzi, że 120 arkuszy blachy 0,8 mm jest potrzebne pod szuflady do konkretnego zlecenia. Gdy klient je anuluje, wiadomo od razu, które zakupy wstrzymać. Gdy spóźni się dostawca blachy, wiadomo, komu grozi przesunięcie terminu.
Zapas bezpieczeństwa i reguły wielkości partii
Dla części pozycji opłaca się trzymać stały zapas na wypadek opóźnień albo nagłego zamówienia. MRP traktuje go jak rezerwę, której plan nie może skonsumować. Do tego dochodzą reguły partii: zamawiaj dokładnie tyle, ile trzeba, zamawiaj z góry na dwa tygodnie albo zamawiaj zawsze stałą ilość.
Wybór reguły to decyzja biznesowa, nie techniczna. Przekłada się na koszty transportu, ceny u dostawców i ilość pieniędzy zamrożonych w magazynie. Te parametry najlepiej ustalać razem z zakupami, patrząc na cały łańcuch dostaw, a nie tylko na własną halę.
Symulacje „co jeśli"
Przed potwierdzeniem dużego zamówienia można przeliczyć plan na próbę. Co się stanie, jeśli przyjmiemy 300 szafek zamiast 120? A jeśli klient przesunie odbiór o tydzień? System pokazuje, czego zabraknie i kiedy, bez tworzenia prawdziwych zamówień. Najszybciej czyta się to na czytelnie zaprojektowanym dashboardzie z listą braków i datami, a nie w eksporcie do arkusza.
Korzyści z wdrożenia systemu MRP w firmie produkcyjnej
Najszybciej widać zmianę na magazynie, i to w dwóch kierunkach jednocześnie. Rzadziej brakuje materiału w trakcie serii, a z regałów schodzą pozycje kupowane „na wszelki wypadek". W firmach bez MRP oba problemy często występują równocześnie, bo zapas buduje się pod to, czego zabrakło ostatnio, a nie pod to, co będzie potrzebne.
Zmienia się charakter zakupów. Zamówienie złożone trzy tygodnie przed potrzebą to zwykła cena i zwykły transport. Zamówienie składane, gdy linia już stoi, to kurier ekspresowy, dopłata za pilność i telefony do dostawcy. W raportach rzadko jest na to osobna pozycja, ale w kosztach widać to wyraźnie.
Handlowcy przestają obiecywać terminy na wyczucie. Jeśli system pokazuje, że zamki dojadą najwcześniej w tygodniu 45, klient od razu dostaje realną datę zamiast przeprosin po fakcie.
Jest też korzyść, którą właściciele doceniają zwykle po pierwszym dłuższym urlopie planisty. Wiedza o strukturach wyrobów, dostawcach i czasach dostaw przestaje mieszkać w jednej głowie.
Efekty da się zmierzyć, pod warunkiem że zacznie się od pomiaru przed wdrożeniem. Wystarczy kilka wskaźników KPI, na przykład rotacja zapasów, liczba zleceń wstrzymanych z braku materiału, odsetek zamówień zrealizowanych w terminie i udział zakupów pilnych. Bez punktu odniesienia po pół roku trudno uczciwie ocenić, co się zmieniło, a co wydaje się zmienione.
Historia planów, zużyć i dostaw z MRP przydaje się też później. Zebrana w hurtowni danych i pokazana w narzędziach business intelligence pozwala sprawdzić, którzy dostawcy regularnie się spóźniają i które parametry zamawiania warto poprawić.
Czego MRP nie widzi?
Klasyczne MRP zakłada, że fabryka ma nieograniczone moce. Zaplanuje 420 szuflad na tydzień 44, nie sprawdzając, czy prasa krawędziowa ma w tym tygodniu wolne godziny. Jeśli prasa jest zajęta innym zleceniem, plan materiałowy jest poprawny, a produkcyjny niewykonalny. Druga słabość to czasy realizacji zapisane jako jedna liczba. W systemie dostawca zamków ma trzy tygodnie. W rzeczywistości raz dowozi w dwa, raz w pięć, a przed świętami w ogóle nie odbiera telefonu. MRP nie wie o tym, dopóki ktoś nie poprawi parametru albo nie doda zapasu bezpieczeństwa. Trzecia nazywa się nerwowością planu. Każde przeliczenie może przestawić dziesiątki propozycji, a jeśli klient zmienia ilości codziennie, dostawcy codziennie dostają inne zamówienia. Dlatego stosuje się okres zamrożenia, na przykład dwa najbliższe tygodnie, w których system nie zmienia planu bez decyzji człowieka.
Część tych ograniczeń łagodzą narzędzia wyższego poziomu. Systemy harmonogramowania uwzględniają moce maszyn i zmiany. Modele analizy predykcyjnej potrafią z historii zamówień oszacować realny czas dostawy od konkretnego dostawcy zamiast wartości wpisanej kiedyś do kartoteki.
Takie modele to zwykle uczenie maszynowe, czyli algorytmy, które uczą się zależności z danych historycznych. Działają jednak tylko na dobrych danych. Firma, która nie ma uporządkowanego MRP, rzadko zyskuje na AI w planowaniu, bo model uczy się wtedy na tych samych błędach, które popełniał arkusz.
Ten sam rachunek w różnych fabrykach
Logika MRP jest wspólna dla całego przemysłu i zakładów produkcyjnych, ale każda branża dokłada do niej własne wymagania. Przy wyborze albo budowie systemu to one zwykle decydują, czy standardowy moduł wystarczy.
W branży spożywczej zamiast BOM jest receptura, często z proporcjami zależnymi od partii surowca. Do tego dochodzą daty przydatności. System musi planować zużycie według zasady FEFO (first expired, first out, czyli najpierw to, co najwcześniej traci ważność) i śledzić partie od dostawcy aż do klienta. W branży modowej jeden model kurtki to kilkadziesiąt wariantów rozmiaru i koloru. Struktura ma część wspólną, jak podszewka i zamek błyskawiczny, oraz część zależną od wariantu, jak tkanina w danym kolorze i jej zużycie na rozmiar. Bez dobrze zbudowanej kartoteki wariantów MRP mnoży błędy przez liczbę rozmiarów. Producenci z branży elektrotechnicznej zmagają się z długimi czasami dostaw podzespołów i dużą liczbą zamienników. Ten sam element można kupić od kilku producentów, a MRP musi wiedzieć, które zamienniki są dopuszczone w którym wyrobie.
Najtrudniej jest przy produkcji jednostkowej, gdzie każde zamówienie ma inną konstrukcję. BOM powstaje tam razem z projektem, a plan materiałowy przelicza się wiele razy, w miarę jak konstruktor dodaje kolejne pozycje. Pozycje o długim czasie dostawy zamawia się wtedy wcześniej, zanim cały projekt będzie gotowy.
Te skróty często padają w jednym zdaniu, a dotyczą różnych rzeczy. Najprościej ułożyć je według tego, na jakie pytanie odpowiadają.
MRP odpowiada na pytanie o materiały: co, ile i na kiedy. MRP II (Manufacturing Resource Planning) to rozszerzenie z lat 80., które dokłada moce produkcyjne, ludzi i koszty. Jego częścią jest planowanie zdolności produkcyjnych, które sprawdza, czy maszyny i zmiany udźwigną plan materiałowy.
ERP poszło jeszcze dalej i objęło całą firmę: finanse, kadry, sprzedaż, serwis. Współczesne systemy ERP mają MRP i MRP II jako moduły, choć zakres i wygoda ich obsługi bardzo się różnią. Duży zakład z wieloma lokalizacjami wybierze raczej SAP ERP, mniejsza firma często zaczyna od modułowego Odoo ERP. O tym, który system pasuje do konkretnej fabryki, decyduje typ produkcji, liczba indeksów i to, jak bardzo proces odbiega od standardu. Te kryteria rozkładamy na czynniki w poradniku o tym, jak wybrać i wdrożyć ERP dla firmy produkcyjnej.
APS (Advanced Planning and Scheduling) zajmuje się harmonogramem przy ograniczonych mocach. Tam, gdzie MRP mówi „420 szuflad w tygodniu 44", APS mówi „prasa nr 2, środa, druga zmiana, po zleceniu na obudowy".
System MES działa najbliżej hali. Rejestruje, co faktycznie wyprodukowano, ile to trwało i ile poszło w odpad, i odsyła tę informację do ERP. Dane o pracy maszyn coraz częściej zbierają czujniki internetu rzeczy (IoT), zamiast operatora wypełniającego kartę pracy na koniec zmiany.
Plan schodzi więc z góry na dół, od ERP i MRP do harmonogramu maszyn. Informacja o tym, co się naprawdę wydarzyło, płynie z hali w górę. Jeśli któryś kierunek się urywa, MRP liczy na danych, które nie opisują już rzeczywistości.
Moduł w ERP czy własne rozwiązanie
Jeśli firma ma działający ERP z modułem MRP, zaczyna się od niego. Comarch ERP XL, SAP, Microsoft Dynamics czy Odoo liczą zapotrzebowanie materiałowe w standardzie. Problem rzadko leży w samym algorytmie. Częściej w tym, że moduł nie pasuje do sposobu pracy zakładu albo nie ma skąd wziąć aktualnych danych.
Własna aplikacja obok ERP ma sens wtedy, gdy proces jest nietypowy i standardowy moduł go nie obsłuży. Albo gdy dane do planowania leżą w kilku systemach, które ze sobą nie rozmawiają, a planiści i operatorzy potrzebują widoku, którego ERP nie daje. Czasem decyduje rachunek: rozbudowa starego ERP kosztuje więcej niż osobna aplikacja podpięta do niego. Wtedy zadaniem jest integracja aplikacji w przedsiębiorstwie, a nie wymiana wszystkiego naraz. Tak zwykle wygląda nasza praca przy systemach ERP dla firm. Łączymy SAP, Microsoft Dynamics i Comarch ERP z magazynem, sprzedażą, finansami i produkcją. Brakujące elementy, takie jak panel operatora, raportowanie produkcji czy rejestr przestojów i awarii, budujemy jako osobną aplikację, która wymienia dane z ERP przez API, czyli uzgodniony interfejs do komunikacji między systemami. Po stronie technicznej taka warstwa to zwykle backend w Node.js z bazą PostgreSQL, interfejs w React.js i Next.js, uruchamiany w kontenerach Docker. Dla właściciela firmy ważniejsze od nazw technologii jest co innego. Kod i dane zostają po jego stronie, a system można rozwijać bez czekania na kolejną wersję od dostawcy ERP.
Od czego zacząć
Zaczynamy od jednego obszaru, nie od całej firmy. Przy MRP oznacza to zwykle taką kolejność:
Przegląd struktur wyrobów dla najważniejszych produktów i porównanie ich z tym, co faktycznie wydaje się na produkcję.
Inwentaryzacja oraz ustalenie, gdzie i przez kogo są zapisywane rezerwacje i dostawy w drodze.
Zebranie realnych czasów dostaw z historii zamówień, a nie z cenników dostawców.
Pilot na jednej grupie wyrobów albo jednej linii, z planowaniem równoległym: przez kilka tygodni stary sposób i MRP działają obok siebie.
Ustalenie, kto zatwierdza propozycje zamówień i jak często system przelicza plan.
Jeśli nie wiadomo, od którego obszaru zacząć, pomaga krótki etap product discovery z warsztatami, na które przychodzą planiści, zaopatrzenie i magazyn. Efektem jest zakres pierwszego etapu, który da się wdrożyć i ocenić w rozsądnym czasie. MRP bywa zresztą dobrym początkiem szerszej transformacji cyfrowej i automatyzacji procesów w zakładzie, bo porządkuje dane, z których potem korzystają kolejne systemy.
Tak, MRP opłaca się także w małym zakładzie, jeśli produkuje on wyroby złożone z wielu części albo kilka zleceń korzysta jednocześnie z tych samych materiałów. O sensie wdrożenia decyduje bardziej liczba indeksów i zleceń niż liczba pracowników. Firma zatrudniająca 25 osób, która robi 40 wariantów mebli z kilkuset komponentów, zyska na MRP więcej niż duży zakład produkujący jeden prosty wyrób w długich seriach. W małej firmie zwykle wystarcza moduł w tańszym ERP albo prosty system chmurowy, bez rozbudowanych funkcji harmonogramowania. Ważne jest za to uporządkowanie struktur wyrobów i stanów magazynowych przed startem, bo przy małym zespole nie ma osoby, która na bieżąco wyłapie błędy w danych.
Tak, MRP może działać jako samodzielna aplikacja albo dodatek do programu magazynowego, bez pełnego systemu ERP. Potrzebuje wtedy trzech źródeł danych: struktur wyrobów, aktualnych stanów magazynowych z rezerwacjami oraz listy zamówień lub prognoz na wyroby gotowe. Przykładowo zakład, który ma program magazynowo-sprzedażowy i osobny program księgowy, może podłączyć do nich narzędzie do planowania materiałów przez integrację, zamiast od razu wymieniać wszystko na ERP. Takie rozwiązanie sprawdza się, dopóki dane w podłączonych programach są aktualne. Gdy firma rośnie i integracji przybywa, zwykle bardziej opłaca się przejście na ERP z wbudowanym MRP.
Wdrożenie MRP trwa zwykle od kilku tygodni do kilku miesięcy. Kilka tygodni wystarcza, gdy firma ma już działający ERP z modułem MRP, uporządkowane struktury wyrobów i wiarygodne stany magazynowe, a wdrożenie polega głównie na ustawieniu parametrów i przeszkoleniu planistów. Kilka miesięcy trzeba zarezerwować, gdy struktury wyrobów są niekompletne, dane leżą w kilku programach albo potrzebna jest dedykowana aplikacja i integracje. Najwięcej czasu zajmuje zwykle nie konfiguracja systemu, lecz porządkowanie danych i okres planowania równoległego, w którym stary sposób i MRP działają obok siebie, dopóki wyniki nie zaczną się zgadzać.
Koszt MRP zależy przede wszystkim od tego, czy firma uruchamia moduł w posiadanym ERP, kupuje gotowy system, czy buduje rozwiązanie dedykowane. Najtańszy jest moduł w istniejącym ERP lub abonament za system chmurowy, gdzie płaci się licencje za użytkowników oraz pracę wdrożeniowca przy konfiguracji. Droższe są projekty, w których trzeba zintegrować kilka systemów albo zbudować własną aplikację, bo do licencji dochodzi praca programistów. Na wycenę wpływają liczba użytkowników, liczba systemów do połączenia, stan danych i nietypowe wymagania branżowe, na przykład śledzenie partii czy obsługa wariantów. Rzetelną kwotę można podać dopiero po przeglądzie procesu i danych, dlatego wybór narzędzia najlepiej poprzedzić krótką analizą.
Tak, zamówienia ze sklepu internetowego albo platformy B2B mogą trafiać do MRP automatycznie jako popyt na wyroby gotowe. Połączenie realizuje się zwykle przez API, czyli interfejs do wymiany danych między systemami: zamówienie złożone w sklepie pojawia się w ERP, a przy najbliższym przeliczeniu MRP uwzględnia je w planie materiałów. Działa to też w drugą stronę, bo sklep może pokazywać klientowi realny termin realizacji wyliczony na podstawie dostępności komponentów. Przykładowo producent mebli na wymiar może podać w koszyku datę dostawy zależną od tego, czy płyta w wybranym kolorze jest na magazynie. Zakres takiej integracji zależy od tego, czy oba systemy mają udokumentowane API i jak często dane muszą się synchronizować.
Najczęściej MRP przelicza plan raz dziennie, zwykle w nocy, tak aby rano planiści i zaopatrzeniowcy mieli aktualne propozycje i komunikaty. W firmach z dużą zmiennością zamówień stosuje się dodatkowo przeliczenia w ciągu dnia albo tryb przyrostowy, w którym system przelicza tylko pozycje dotknięte zmianą. Przy stabilnej produkcji seryjnej wystarcza czasem przeliczenie raz w tygodniu. Częstsze przeliczanie nie zawsze jest lepsze, bo każda zmiana planu może przestawić zamówienia u dostawców. Dlatego zwykle łączy się codzienne przeliczenie z okresem zamrożenia planu na najbliższe dni lub tygodnie, w którym zmiany wymagają decyzji planisty.
Tak, MRP może uwzględniać straty, jeśli w strukturze wyrobu zapisze się współczynnik odpadu dla danej pozycji. Przykładowo, gdy przy cięciu blachy średnio 5% materiału idzie w ścinki, system zamiast 100 arkuszy zaplanuje 105. Podobnie można zapisać spodziewany odsetek braków na operacji, tak aby zlecenie produkcyjne było odpowiednio większe od potrzeby. Współczynniki ustala się najlepiej na podstawie rzeczywistych danych z hali, najlepiej z systemu MES lub raportów produkcyjnych, a nie szacunków sprzed lat. Zbyt wysokie wartości zawyżają zapasy, zbyt niskie powodują braki pod koniec serii, więc przegląd współczynników co kilka miesięcy dobrze wpływa na trafność planu.
ERP, czyli Enterprise Resource Planning, to system informatyczny, który pozwala na zintegrowanie różnych procesów biznesowych w jednym systemie. Jest to narzędzie, które umożliwia zarządzanie zasobami przedsiębiorstwa, takimi jak finanse, sprzedaż, księgowość, czy zarządzanie projektami.
Wdrożenie ERP w firmie produkcyjnej kosztuje zwykle kilkaset tysięcy złotych i zajmuje od pół roku do roku, a mimo to spora część tych projektów kończy się systemem, którego hala nie używa. Przyczyna rzadko leży w oprogramowaniu. Leży w wyborze rozwiązania dopasowanego do cudzej sytuacji, w niedoszacowaniu pracy nad danymi i w traktowaniu wdrożenia jako projektu informatycznego zamiast jako porządkowania procesów.
W dobie dynamicznej cyfryzacji przemysłu coraz więcej firm produkcyjnych szuka sposobów na pełną kontrolę nad procesami i eliminację strat. Kluczem do tego staje się integracja danych z maszyn, ludzi i systemów w jednym, spójnym środowisku. System MES (Manufacturing Execution System) to rozwiązanie, które pozwala zarządzać produkcją w czasie rzeczywistym i błyskawicznie reagować na zmiany.
W dynamicznie rozwijającym się świecie logistyki, gdzie liczy się szybkość, dokładność i kontrola nad procesami, systemy WMS stają się nieodzownym elementem skutecznego zarządzania magazynem. To właśnie one pozwalają firmom utrzymać porządek w przepływie towarów, ograniczyć błędy i zwiększyć efektywność pracy. Dzięki automatyzacji i dostępowi do danych w czasie rzeczywistym, WMS zmienia tradycyjny magazyn w inteligentne centrum operacyjne.
Prognoza popytu, optymalizacja zapasów, harmonogramowanie linii - sprawdź, jak modele machine learning i algorytmy optymalizacyjne zastępują arkusze kalkulacyjne w planowaniu produkcji przemysłowej.
Odkryj tajniki zarządzania łańcuchem dostaw (SCM) dzięki naszemu najnowszemu artykułowi! Wykorzystywane przez największe firmy na świecie, SCM to klucz do optymalizacji procesów i osiągania przewagi konkurencyjnej. Czytaj dalej i odkryj, jak strategie zarządzania łańcuchem dostaw mogą zrewolucjonizować Twój biznes.